

Ing Andy Marine, kita percaya yen kawruh manufaktur praktis minangka salah sawijining aset paling berharga sing dibangun saka wektu.
Ing bengkel kita, ana insinyur, spesialis produksi, lan teknisi sing berpengalaman sing wis pirang-pirang taun nggarap hardware laut stainless steel - saka pilihan material lan proses casting nganti finishing lan kontrol kualitas.
Akeh wawasan iki disinaoni liwat pengalaman produksi saben dina: ngerteni kenapa komponen gagal, kepiye bahan sing beda-beda ing lingkungan laut, lan rincian apa sing penting nalika ngembangake hardware sing dipercaya.
Nanging, kawruh praktis iki asring dituduhake mung ing bengkel lan arang tekan pelanggan sing nggawe keputusan sumber lan teknik.
Dhiskusi ENGINEER minangka upaya kita kanggo ngatur obrolan kasebut lan nuduhake pengalaman manufaktur ing mburi hardware laut.
Liwat seri iki, kita ngrembug materi, proses produksi, pertimbangan desain, lan pelajaran nyata saka perspektif produsen hardware laut.
Dhiskusi ENGINEER Ep.22 dina iki diwenehake dening Engineer Zhang, sing ditulis dening editorku.
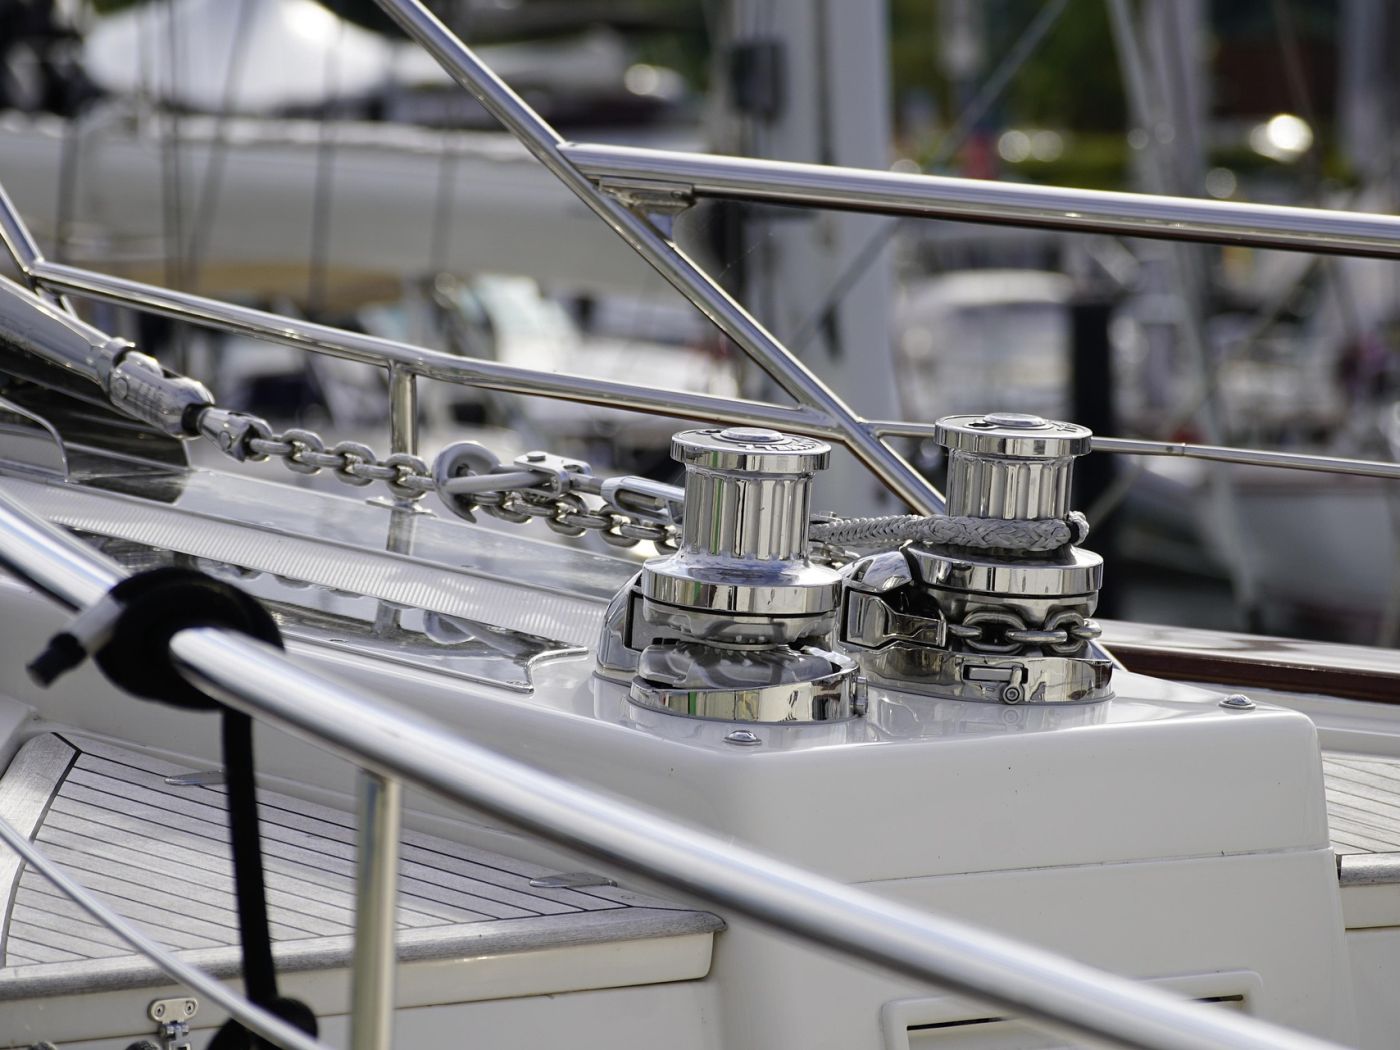
1. Rong Kumparan Rantai, Siji Perangko: Napa "10 mm" Durung Jawaban
Rong gulungan rantai jangkar short-link bisa nggawa cap 10 mm sing padha lan isih tumindak beda ing windlass sing padha. Siji dawa nyelehake menyang kanthong gipsi lan mbayar kanthi lancar; liyane lenggah sethitik dhuwur ing tips waos, lan ing mbukak wiwit skip - siji link nunggang munggah, landing sabanjuré hard, chain climbing tengen sprocket tinimbang lelenggahan ing.
Perangko diameteripun ora salah. Rantai 10 mm duwe diameter bar nominal kira-kira 10 mm. Sing ora dicritakake prangko yaiku dawa saben tautan utawa ambane bukaan ing njero, lan ukurane sprocket windlass bener-bener dicekel. Two chain bisa nuduhake diameteripun nominal lan isih cukup beda, link dening link, sing siji mathuk Cut kanthong kanggo kalibrasi beda lan liyane ora.
Kanggo sapa wae sing ngganti rodha utawa nemtokake sing anyar, sing dadi pangukuran sing gampang dadi urutan pitakonan sing cendhak: kalibrasi rantai digawe, apa langkah-langkah link sing wis rampung, lan kanggo apa gypsy ing windlass dipotong. Artikel iki dianggo liwat telung ing urutan.
2. Apa Saben Dimensi Link Bener Ngukur
Sadurunge grafik apa wae sing migunani, mbantu ndandani apa tegese saben dimensi, amarga link sing padha diterangake kanthi simbol sing beda ing dokumen sing beda.
- Bar (kabel) diameteripun - d.Kekandelan saka baja mbentuk link. Iki minangka "ukuran nominal" sing dicithak ing label: 6 mm, 8 mm, 10 mm.
- Pitch - p.Dawane ing jero link siji, diukur antarane pasuryan njero ing mburi link. Sawetara dokumen nyebutake dawa internal.
- Jembar internal.Opening cetha antarane loro-lorone saka link.
- Jembar njaba.Jembar njaba pranala, diukur saka pinggir njaba menyang pinggir njaba.
Bedane penting ing kene kaya definisi: tandha nominal, dimensi sing diukur, lan dimensi watesan yaiku telung perkara sing beda. Ukuran nominal yaiku label. Ukuran sing diukur yaiku apa sing diwaca caliper ing rantai tartamtu. Ukuran watesan - minimal utawa maksimum sing ditemtokake - apa sing diijini standar, lan sing bisa dibandhingake nalika mutusake manawa chain bakal lungguh.
Loro standar metrik sing digunakake ing artikel iki menehi label geometri sing padha kanthi beda. DIN 766 migunakake d kanggo diameteripun bar, t kanggo dawa internal (pitch), b1 kanggo jembaré internal, lan b2 kanggo jembaré njaba. ISO 4565 nggunakake dn kanggo diameter nominal, p1 kanggo pitch, w1 kanggo jembar internal, lan w kanggo jembar njaba, nyatakake w1 minangka minimal lan w minangka maksimum.
d (DIN 766) | dn (ISO 4565)
kekandelan saka baja babak - "10 mm" chain punika 10 kabel mm
t (DIN 766) | p1 (ISO 4565)
dawa cetha nang siji link
b1 (DIN 766) | w1 min (ISO 4565)
bukaan cetha nang link
b2 (DIN 766) | w maks (ISO 4565)
pinggir njaba menyang pinggir njaba
| ukuran | Apa sing diukur | DIN 766 | ISO 4565 |
|---|---|---|---|
| Bar (kawat) diameteripun | Kekandelan saka baja bunder sing disambungake - ukuran nominal ing label, contone 10 mm | d | dn |
| Panjang internal (pitch) | Jarak sing cetha ing jero link, saka pinggir njero siji ujung menyang pinggir njero liyane | t | p1 |
| Jembar internal | Jembar cetha saka bukaan nang link | b1 | w1 (minimal) |
| Jembar njaba | Jembar njaba ing link, saka pinggir njaba menyang pinggir njaba | b2 | w (disebutake minangka maksimal) |
3. Rong Kalibrasi Metrik: DIN 766 lan ISO 4565
Rantai jangkar cendhak kanggo kerajinan cilik dikalibrasi ing rong kulawarga metrik sing kapisah, lan bedane ora kosmetik.
ISO 4565:1986 ditrapake kanggo rantai jangkar kanthi diameter nominal 6 mm nganti 12 mm kanggo kapal cilik, sing dikontrol dening windlass kapal; standar kasebut ora ditrapake kanggo ranté sing digunakake kanggo ngangkat. Ukurane miturut dhasar sing prasaja: pitch p1 kaping telu diameteripun nominal dn; jembaré internal minimal w1 punika 1,35 kaping dn; lan jembaré njaba maksimum w punika 3,6 kaping dn. Hubungan kasebut ngasilake baris ISO ing grafik ing ngisor iki.
DIN 766 minangka standar chain short-link metrik kapisah sing nggawe tabel ukuran nominal sing luwih akeh. Iki dudu terjemahan saka ISO 4565, lan loro kasebut ora bisa diijolake. A dawa chain digawe, ditandhani, lan diwenehake kanggo siji kulawarga kalibrasi, ora kanggo loro bebarengan.
Ora ana sing luwih jelas tinimbang 10 mm, ukuran umum ing ngendi kulawarga loro kasebut melu perusahaan ing lapangan: DIN 766 nemtokake 28 mm lan ISO 4565 nemtokake 30 mm kanggo diameter bar nominal sing padha. Ing 8 mm Jarak kedadeyan pas ing 24 mm ing loro, nanging jembaré external maksimum diijini isih beda - 27,2 mm ing DIN 766 marang 28,8 mm ing ISO 4565. Loro calibrations bentenaken dening kabèh pesawat saka dimensi link, ora dening ukuran siji utawa nomer siji.
4. Bagan Ukuran Rantai Jangkar (Referensi Identifikasi)
Tabel ing ngisor iki nampilake geometri link sing diterbitake saben standar, kanthi ukuran nominal sing kasedhiya. Iku klebu supaya panuku bisa ngenali apa chain iku kamungkinan - ora sarujuk gypsy pas.
| Spesifikasi seri | Rantai nominal dia. d (mm) | Jarak pitch / jero (mm) | Jembar njero (mm), ISO w1 min / DIN b1 | Jembar njaba (mm), maks — ISO w maks / DIN b2 maks |
|---|---|---|---|---|
| ISO 4565 | 6 | 18 | 8.1 | 21.6 |
| ISO 4565 | 8 | 24 | 10.8 | 28.8 |
| ISO 4565 | 10 | 30 | 13.5 | 36 |
| ISO 4565 | 12 | 36 | 16.2 | 43.2 |
| DIN 766 | 6 | 18.5 | 7.2 | 20.4 |
| DIN 766 | 7 | 22 | 8.4 | 23.8 |
| DIN 766 | 8 | 24 | 9.6 | 27.2 |
| DIN 766 | 10 | 28 | 12 | 36 |
| DIN 766 | 11 | 31 | 13.2 | 40 |
| DIN 766 | 13 | 36 | 15.6 | 47 |
| DIN 766 | 14 | 41 | 16.8 | 50 |
| DIN 766 | 16 | 45 | 19.2 | 58 |
Tujuan lan sumber grafik.Bagan iki minangka referensi identifikasi, dudu persetujuan kompatibilitas gipsi. Nilai ISO 4565 dijupuk saka tabel dimensi standar kasebut; nilai DIN 766 ditranskripsi saka tabel standar liwat referensi industri lan salib-dipriksa marang data technical saka Produsèn chain. Ora ana perkiraan khusus pabrikan sing kalebu, lan ora ana sel sing diisi ekstrapolasi saka ukuran tetanggan. Angka kasebut minangka watesan standar dhewe: jembar internal ISO minimal, jembar eksternal ISO maksimal, lan lebar eksternal DIN 766 b2 maksimal, kanthi jembar internal DIN 766 b1 ditabulasi minangka jembar internal.
Loro baris 10 mm minangka pasangan sing paling kerep bingung ing lapangan. Jarake beda-beda 2 mm saben tautan, lan ing dawa rantai sing beda-beda akumulasi - mulane kalibrasi sing ora cocog cenderung katon minangka skipping tinimbang minangka rantai sing jelas salah. Ngukur sawetara pranala ing seri, tinimbang link siji, iku cara praktis kanggo ndeleng kang kalibrasi chain digawe kanggo.
5. Apa Gypsy, Ora Label, mutusaké Pas
Gypsy windlass - chainwheel - dudu sprocket umum. Kanthonge digawe mesin kanggo nampa link tartamtu: diameter bar tartamtu, pitch tartamtu, lan jembar tartamtu. Kabeh telu kasebut dipotong dadi saku sing padha, mula ranté kudu nyukupi kabeh telu bebarengan, ora mung diameter nominal.
Mekanisme kasebut paling gampang dideleng ing pitch. Nalika chain mlaku, saben link kudu nyelehake menyang kanthong lan ngapusi ing kursi nalika link ing ngisor iki dijupuk dening untu. Yen Jarak dawa banget kanggo kanthong, link bantala ing tip saka waos tinimbang jog. Ing tension chain nitih munggah, link sabanjuré mis-kursi uga, lan roto dadi seri skips - chain climbing tengen sprocket tinimbang grip. Yen Jarak banget cendhak, pranala akeh kanthong lan chain njiret. Jembar bentet nindakake cara sing padha ing sumbu liyane: link amba banget kreteg tembok kanthong lan ora bisa jog, nalika link banget panah gerakane longgar lan bisa corak tinimbang nelusuri.
Iki uga sebabe tes bangku mbuktekake sithik banget. Nyelehake sawetara pranala menyang gypsy kanthi tangan, utawa ngowahi chainwheel alon-alon tanpa mbukak, bisa katon mestekake ing chain sing bakal misbehave yen tension lan gerakan diterapake. Kanthong mung kudu nampa saben link, liwat roto lengkap, ing mbukak saka retrieval. A wates apa dibangun menyang kanthong dening Edo windlass, nanging ukuran wates sing beda-beda antarane model, lan ora ana tokoh toleransi siji ditrapake kanggo saben Gypsy.
Kesimpulan praktis yaiku tandha gypsy dhewe minangka pengenal utama. Stamping ing chainwheel, maca bebarengan karo windlass manual, jeneng standar lan ukuran kanthong iki Cut kanggo. Chain ora kudu mbukak ing mesin gipsi kanggo standar sing beda, sanajan ukuran nominal katon padha.
6. Pesanan Cek Pengadaan
Kanggo tunggangan panggantos utawa bangunan anyar, pamriksan ditindakake kanthi urutan iki - saka bagean tetep sistem menyang bagean variabel:
- Maca gypsy pisanan.Ngenali model windlass lan chainwheel, lan maca stamping ing gipsi bebarengan karo manual windlass. Tandha menehi jeneng ukuran standar lan nominal sing dipotong; iku referensi tetep kanggo kabeh sing nderek.
- Cocokake standar lan tandha rantai sing diumumake.Konfirmasi sing kulawarga kalibrasi chain digawe lan apa Edo tandha iku, lan priksa manawa iki cocog karo Gypsy.
- Verifikasi dimensi rampung marang sampel.Lay paling ora sepuluh pranala warata, narik wong nyenyet, lan ngukur saka pinggir njaba menyang pinggir njaba ing resik, unworn bagean; link siji ora praktis kanggo ngukur kanthi akurat. Mbandhingake asil karo ukuran sing diumumake produsen kanggo kalibrasi kasebut. Rantai sing rusak bakal ukurane luwih dawa tinimbang sing digawe, mula rantai sing wis digunakake ora kudu dadi basis kanggo ukuran sing anyar.
- Entuk spesifikasi sing pas kanthi nulis lan jalanake mriksa pas sing ditemtokake.Konfirmasi spesifikasi pasokan karo produsen chain lan produsen windlass, lan priksa kecocokan sing ditemtokake dening produsen windlass sadurunge nindakake dawa lengkap menyang prau.
Langkah siji lan loro netepake rantai sing malah dadi calon. Langkah telu lan papat konfirmasi sing chain bener dikirim cocog - lan padha langkah paling asring Mlayu nalika panggantos dhawuh marang diameteripun piyambak.
7. Apa ngirim kita
Konfirmasi pas minangka latihan dokumentasi sadurunge tuku. Kanggo ngonfirmasi spesifikasi pasokan sing tepat kanggo rantai ing kaca angin sing diwenehake, kirimake:
- model windlass lan gipsi, utawa stamping ing chainwheel;
- tandha ing chain saiki digunakake (standar lan ukuran);
- spesifikasi rantai sing dibutuhake - kulawarga kalibrasi, ukuran nominal, lan dawa sing dibutuhake;
- sembarang kaca manual drawing utawa windlass cocog.
Kita bakal bisa saka iku kanggo konfirmasi specification saka apa kita bisa nyedhiyani. Kita ora menehi sertifikat kombinasi gypsy-lan-chain saka ukuran siji, lan kita ora bisa janji yen chain kasepakatan lan gypsy bakal kompatibel - sing gumantung ing kalibrasi lan toleransi manufaktur saka gypsy, loro kang kontrol pembuat windlass.
Hardware anchoring kita saiki kadhaptar ingrantai jangkar. Yen entri rantai DIN 766 stainless steel cocog, didaftar ing kene:rantai jangkar stainless steel DIN 766. Dhaptar produk kasebut mung minangka titik entri; iku ora dhewe bukti sing kumpulan diwenehi salaras karo standar tartamtu, lan konfirmasi dimensi isih teka saka dokumentasi Edo kang.


